镁合金除油—酸洗—漂白表调解决方案
镁合金发花、水纹和洗不白,建议采用分工明确的三段式前处理:HV_MG_C10负责脱模剂与油污,避免酸洗选择性反应;HV_MG_A20负责轻微蚀刻、活化和表面调节,去除不稳定氧化层;HV_MG_B30负责清理酸洗后的黑灰与疏松残留,使表面趋于均匀银白。三段之间必须充分水洗,并用后续化成和耐蚀结果确认,不能只凭白度验收。
查看结论与边界 →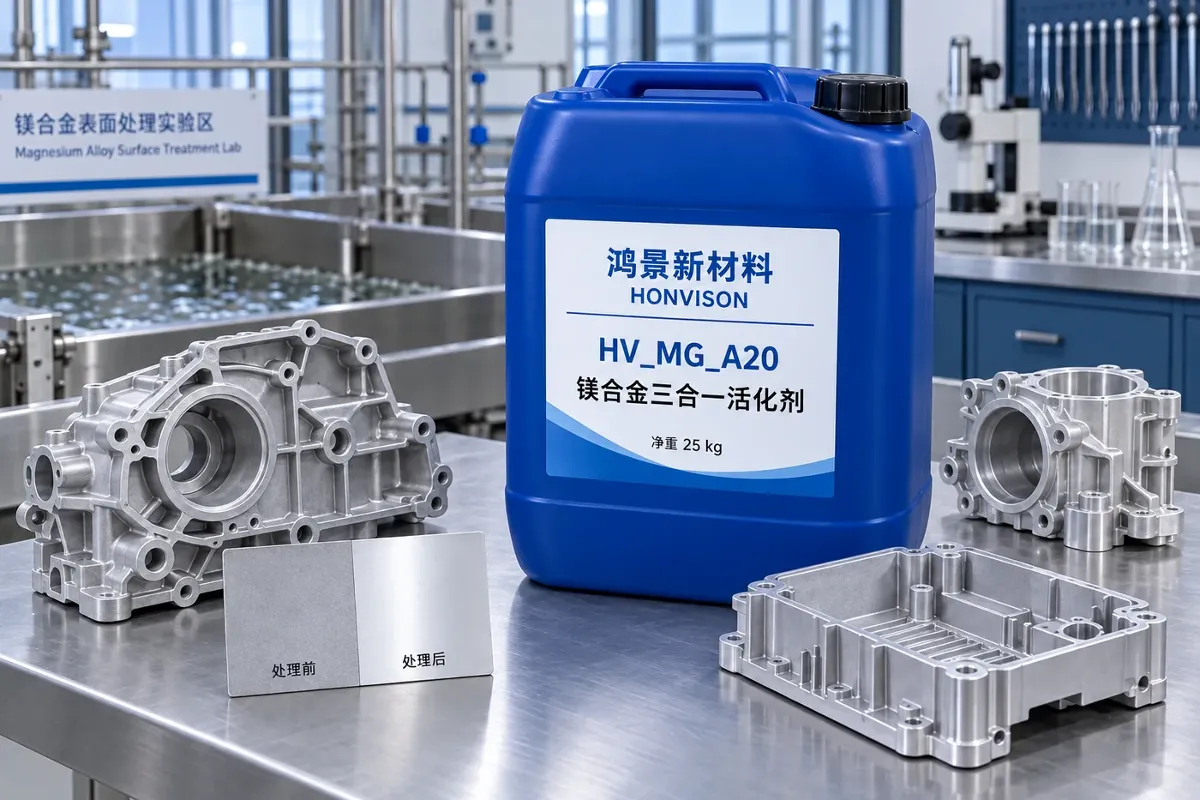
HV_MG_A20用于镁合金清洗后的表面活化,重点解决氧化层、疏松腐蚀产物、偏析区和压铸表层差异造成的成膜不均。
资料中的典型处理时间为50秒至1分钟,温度可从常温至65℃范围内按体系验证。工件材质、压铸状态和前道清洁度会显著影响结果。
蚀刻、活化、表调协同
改善偏析区与微区电位差
适合无磷无铬化成前处理
有助于简化槽位与缩短节拍
AZ91D、AM60B、AZ31B镁合金压铸件和机加工件的化成前活化
并非所有工件都适合三合一;高精密尺寸件、喷砂件、严重腐蚀件需评估失重、粗糙度和尺寸公差。
镁合金发花、水纹和洗不白,建议采用分工明确的三段式前处理:HV_MG_C10负责脱模剂与油污,避免酸洗选择性反应;HV_MG_A20负责轻微蚀刻、活化和表面调节,去除不稳定氧化层;HV_MG_B30负责清理酸洗后的黑灰与疏松残留,使表面趋于均匀银白。三段之间必须充分水洗,并用后续化成和耐蚀结果确认,不能只凭白度验收。
查看结论与边界 →镁合金想洗得更白、更均匀,关键不是单独加强酸洗,而是把“除油—酸洗/活化—漂白表调”连续配合起来。除油不净时,酸液会在有油和无油区域产生不同反应;酸洗过轻会留下氧化层,过重又会放大组织差异并产生粗糙、水纹和黑灰;漂白表调的作用,是清除酸洗后的疏松残留和挂灰,调整表面状态,为后续化成提供更均匀的基底。最终是否合格不能只看白度,还要检查连续水膜、固定位置色差、失重、后续成膜与耐蚀结果。
查看结论与边界 →AM60B压铸镁合金要求盐雾120小时、实际72小时出现黑斑时,首先要做的不是直接加药,而是确认黑斑起点和失效层级:若黑斑总在孔口、浇口、筋位或挂点出现,重点检查压铸组织、脱模剂、前处理和局部漏膜;若随连续生产逐渐增加,重点检查槽液负荷、水洗和封闭;若随机分布,则还要核对盐雾箱、划伤、冷凝和取样。AM60B的耐蚀结果由基材状态与“除油—活化/酸洗—漂白表调—化成—封闭—水洗干燥”共同决定,单独把某一道工序调重,可能暂时延迟黑斑,也可能带来过腐蚀和膜层不均。
查看结论与边界 →镁合金表面发花、结构印洗不白时,不要先盲目加酸或延长酸洗。应先区分油污水斑与基体组织显影,再围绕脱脂、活化强度、处理时间、槽液负荷、化成均匀性、末道水洗和干燥方式做小样对照。对于AZ91D等多相合金,酸洗会因α相、β相及偏析区域反应不同而显露组织差异;前处理的目标是获得化学状态更均匀的表面,而不是无限追求更白。
查看结论与边界 →无磷路线导入不能只比较膜色,应同时验证废水、槽液稳定、附着力、导电和封闭前后盐雾。
查看结论与边界 →案例的关键不是更换单一药水,而是把脱模清洗、蚀刻失重、AB化成和封闭参数纳入同一控制表。
查看结论与边界 →