镁合金表面发花、结构印洗不白怎么办?从组织显影到均匀成膜
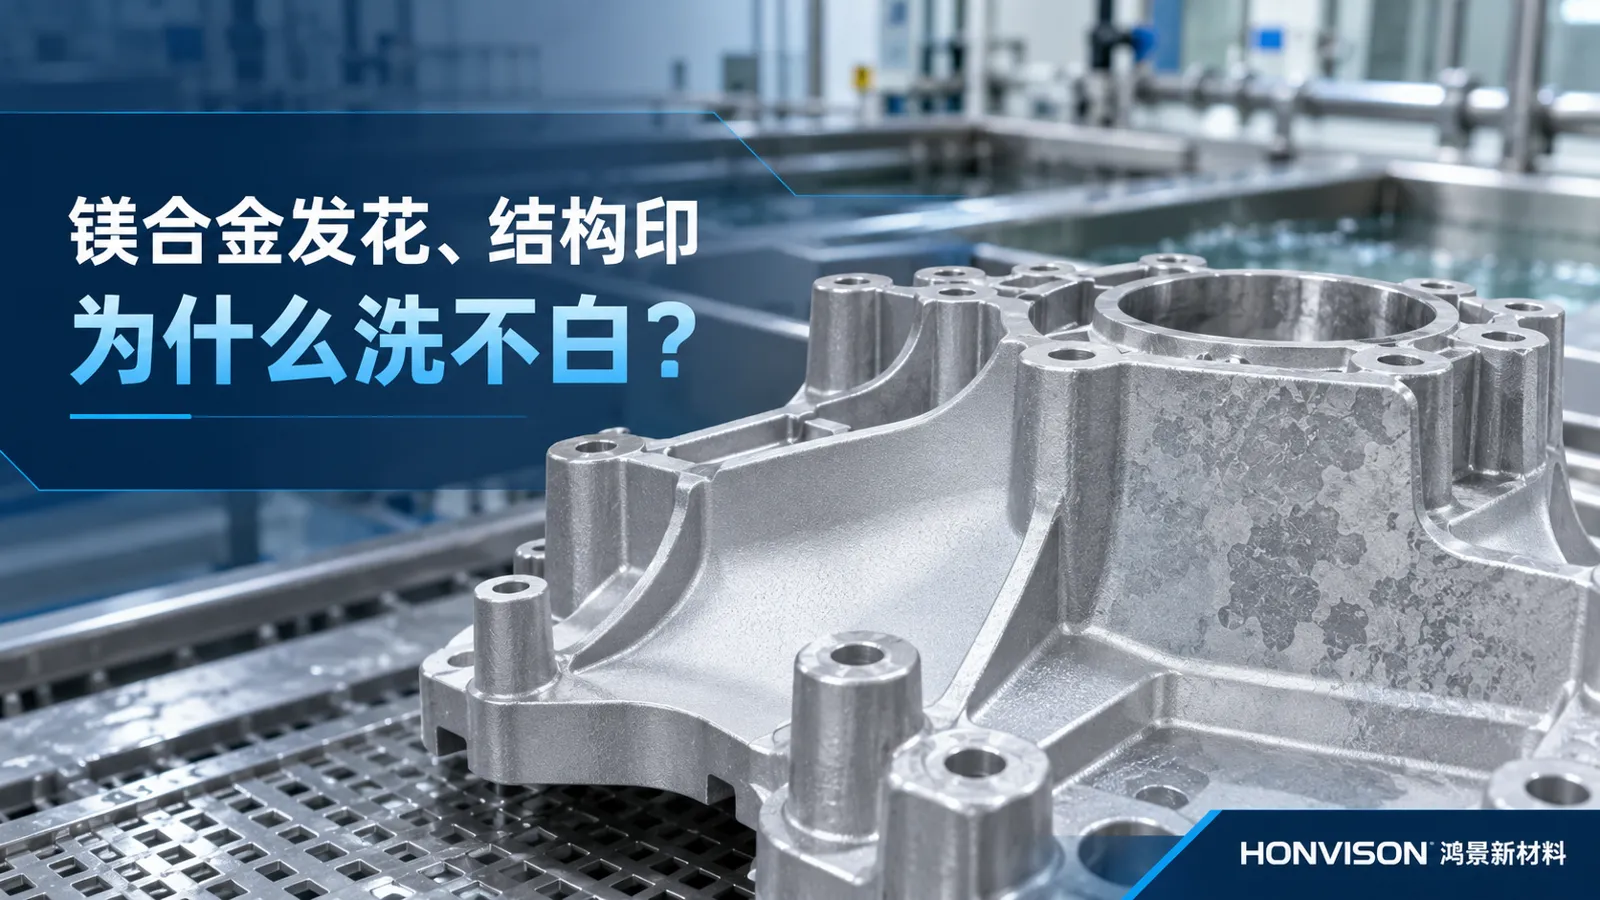
镁合金压铸件酸洗后出现发花或结构印,往往不只是表面脏污,而是合金相组成、偏析、压铸组织和表面残留在选择性溶解过程中共同显现。继续加强酸洗可能放大色差。应通过来料分组、温和且稳定的前处理、均匀成膜、水洗与干燥控制解决。
直接结论
镁合金表面发花、结构印洗不白时,不要先盲目加酸或延长酸洗。应先区分油污水斑与基体组织显影,再围绕脱脂、活化强度、处理时间、槽液负荷、化成均匀性、末道水洗和干燥方式做小样对照。对于AZ91D等多相合金,酸洗会因α相、β相及偏析区域反应不同而显露组织差异;前处理的目标是获得化学状态更均匀的表面,而不是无限追求更白。
适用条件
适用于AZ91D、AZ31等镁合金压铸件或机加工件,在脱脂、酸洗活化、表调、化成及涂装前处理后出现云斑、深浅色差、筋位印、浇口附近纹理或结构轮廓的现场排查。具体方案需按牌号、压铸状态、脱模剂、外观标准和后续涂装要求验证。
验证方法
同批次取至少3组问题件,固定脱脂与水洗条件,只改变活化体系或处理时间;记录处理前后同角度照片、失重、表面水膜、膜层外观及后续附着力/耐蚀结果。必要时用显微观察或SEM/EDS确认花纹是否与相区、偏析或残留分布对应。
证据依据
公开研究表明,AZ91D中的富镁α相与富铝β相具有不同电化学行为,酸蚀时间会改变表面相分布;不均一基体也会造成后续转化膜生长差异。本文据此解释‘组织显影’,并结合表面处理现场的对照小试方法给出排查路径。
风险与边界
表面花纹不一定全部来自组织差异,也可能由脱模剂、抛丸污染、槽液带入、水质、挂具接触、气泡滞留或干燥水印造成。肉眼外观不能代替膜重、附着力和耐蚀测试;文中方法不等于对任意牌号和工件保证完全消除结构印。
先给结论:镁合金压铸件酸洗后出现发花、结构印,很多时候并不是‘没洗干净’,而是基体不同相区、偏析和压铸组织在选择性溶解过程中被显露出来。继续加酸、延长时间或反复返洗,反而可能把深浅差异放大。
为什么镁合金会越洗越花?
现场看到花斑,第一反应通常是油污没去净,于是换更强的酸、延长酸洗、增加漂洗。若问题来自脱模剂或水洗残留,这样做可能暂时有效;若花纹与筋位、厚薄过渡、浇口或局部组织有关,继续蚀洗通常只会让轮廓更清楚。
以常见AZ91D为例,基体并不是完全均一的单一组织。富镁α相、富铝β相以及偏析区域的电化学行为不同。公开研究显示,酸蚀会选择性改变不同相区,处理时间还会改变表面的相分布。换句话说,酸洗既在清除氧化物,也可能把原本不明显的组织差异‘显影’出来。
先区分:是污染花,还是组织印?
| 观察项目 | 更像表面污染或水印 | 更像组织显影 |
|---|---|---|
| 分布位置 | 随机分布,常与挂具、积液、手印或水滴有关 | 容易沿筋位、厚薄过渡、浇口或固定轮廓重复出现 |
| 返洗后的变化 | 合适脱脂或水洗后明显减轻 | 酸洗越重,深浅轮廓可能越明显 |
| 同模次重复性 | 位置不一定固定 | 同类工件相似位置容易重复 |
| 后续膜层 | 去除残留后可恢复均匀 | 若表面活性仍不一致,化成膜也可能深浅不均 |
这张表只能用于快速判断。脱模剂残留、抛丸介质污染、酸碱带入、水质和干燥水印也会造成相似外观,最终仍需用分组小试确认。
为什么只换药水往往解决不了?
药水强弱只是一个变量。镁合金表面结果同时受牌号、压铸状态、脱模剂、前处理负荷、槽液温度、时间、搅拌、挂具方式和水洗质量影响。只降低酸度,可能让结构印暂时变浅,却留下氧化膜或残留;只提高活性,又可能加剧选择性溶解。
真正要控制的是从脱脂到干燥的整个窗口,让表面在进入化成槽前尽量接近一致,并让膜层稳定生长。
现场可以怎么调整?
1. 先把来料和问题位置分清
记录合金牌号、压铸供应商、模号、浇口位置、壁厚变化和问题区域。AZ91D与AZ31不能直接套用同一套参数,压铸件与机加工件也应分组验证。
2. 脱脂做到位,但不要用酸洗代替脱脂
脱模剂、加工油和硅类残留会造成局部拒水及成膜不连续。可先使用HV_MG_C10 镁合金脱脂清洗剂处理,以连续水膜和问题位置复现情况判断脱脂是否充分。
3. 缩小活化波动
控制浓度、温度、时间、槽液负荷和工件停留方式。重点不是把表面洗得越白越好,而是减少不同区域反应速率差。对明显结构印,可通过短时间梯度小试,比较外观、失重和后续成膜,不要直接在大槽里反复加酸。
需要表调或漂白窗口时,可结合HV_MG_A20 镁合金三合一活化剂及HV_MG_B30 镁合金漂白表调剂做样品筛选,实际参数仍以材质和验收要求为准。
4. 用后续成膜结果判断前处理是否合格
前处理后的颜色一致不代表最终一定合格。还要观察化成膜是否连续、深浅是否稳定,并结合附着力和耐蚀测试。可根据环保要求及后续涂装选择HV_MG_NP60 无磷无铬化成剂等体系,再通过封闭改善膜层完整性。
5. 管好末道水洗和干燥
末道水洗建议根据电导率和外观要求使用去离子水,并减少槽液带出。复杂结构件要避免盲孔积液、气泡滞留和出槽后长时间露空。‘用纯水’不是万能答案,水质、更新频率、吹水与干燥节拍需要一起控制。
低成本验证方法
- 同批问题件至少分成3组,保持脱脂和水洗不变;
- 只改变活化体系或处理时间,避免一次改多个变量;
- 固定光源、角度和距离拍摄处理前后照片;
- 记录失重、表面水膜、膜层外观,并完成附着力或耐蚀验证;
- 若花纹始终与固定结构对应,再考虑显微观察或SEM/EDS分析。
这种方法不需要先改整条产线。小样能稳定复现,再把参数放大到生产槽,比现场连续换药水更可靠。
哪些工件更容易出现结构印?
外观要求高、壁厚变化大、筋位多或流道复杂的镁合金压铸件更值得重点关注,例如3C外壳、电机端盖、汽车内饰结构件和带加强筋壳体。问题有时在前处理后已经存在,只是喷涂后因膜厚或颜色差异更容易被看见。
常见问题
镁合金发花一定是酸洗时间太长吗?
不一定。时间过长会增加选择性溶解和失重,但根因还可能包括基体相区差异、脱模剂、水质、槽液带入或干燥水印。应做单变量对照,而不是只缩短时间。
为什么同一批件有的发花,有的不发花?
同批工件也可能存在压铸状态、表面残留和局部热历史差异;挂具位置、气泡和槽液流动也会造成差别。先看花纹是否在固定结构位置重复,再检查工艺位置效应。
结构印会影响盐雾吗?
结构印本身是外观现象,不能直接等同于耐蚀不合格。但如果它对应表面活性或膜层厚度不均,局部防护可能偏弱。因此必须结合膜层状态及实际耐蚀测试判断。
表面发花能彻底消除吗?
工艺优化通常能显著降低可见色差,并改善膜层一致性;但极端偏析、严重组织差异或压铸缺陷无法仅靠后处理保证完全消失。这类情况需要压铸端与表面处理端共同调整。
问题件怎么验证?
提供材质牌号、压铸或机加工状态、现行流程、问题位置照片及验收标准。鸿景新材料可按问题件进行分组小试,以外观、成膜均匀性、附着力和耐蚀结果共同判断,不靠‘洗得更白’作为唯一标准。
参考资料
- Effect of acidic etching and fluoride treatment on corrosion performance in Mg alloy AZ91D, Electrochimica Acta, 2009.
- Coating pretreatment for Mg alloy AZ91D, Applied Surface Science, 2012.
- Chromate-Free Corrosion Protection Strategies for Magnesium Alloys—A Review: Part I, Materials, 2022.
参考资料
1. Turhan MC, Lynch R, Killian MS, Virtanen S. Effect of acidic etching and fluoride treatment on corrosion performance in Mg alloy AZ91D. Electrochimica Acta, 2009. DOI: 10.1016/j.electacta.2009.08.046. https://doi.org/10.1016/j.electacta.2009.08.046 2. Yang HY, Chen XB, Guo XW, et al. Coating pretreatment for Mg alloy AZ91D. Applied Surface Science, 2012. DOI: 10.1016/j.apsusc.2012.02.044. https://doi.org/10.1016/j.apsusc.2012.02.044 3. Chromate-Free Corrosion Protection Strategies for Magnesium Alloys—A Review: Part I—Pre-Treatment and Conversion Coating. Materials, 2022, 15, 8676. https://doi.org/10.3390/ma15238676