镁合金除油—酸洗—漂白表调解决方案
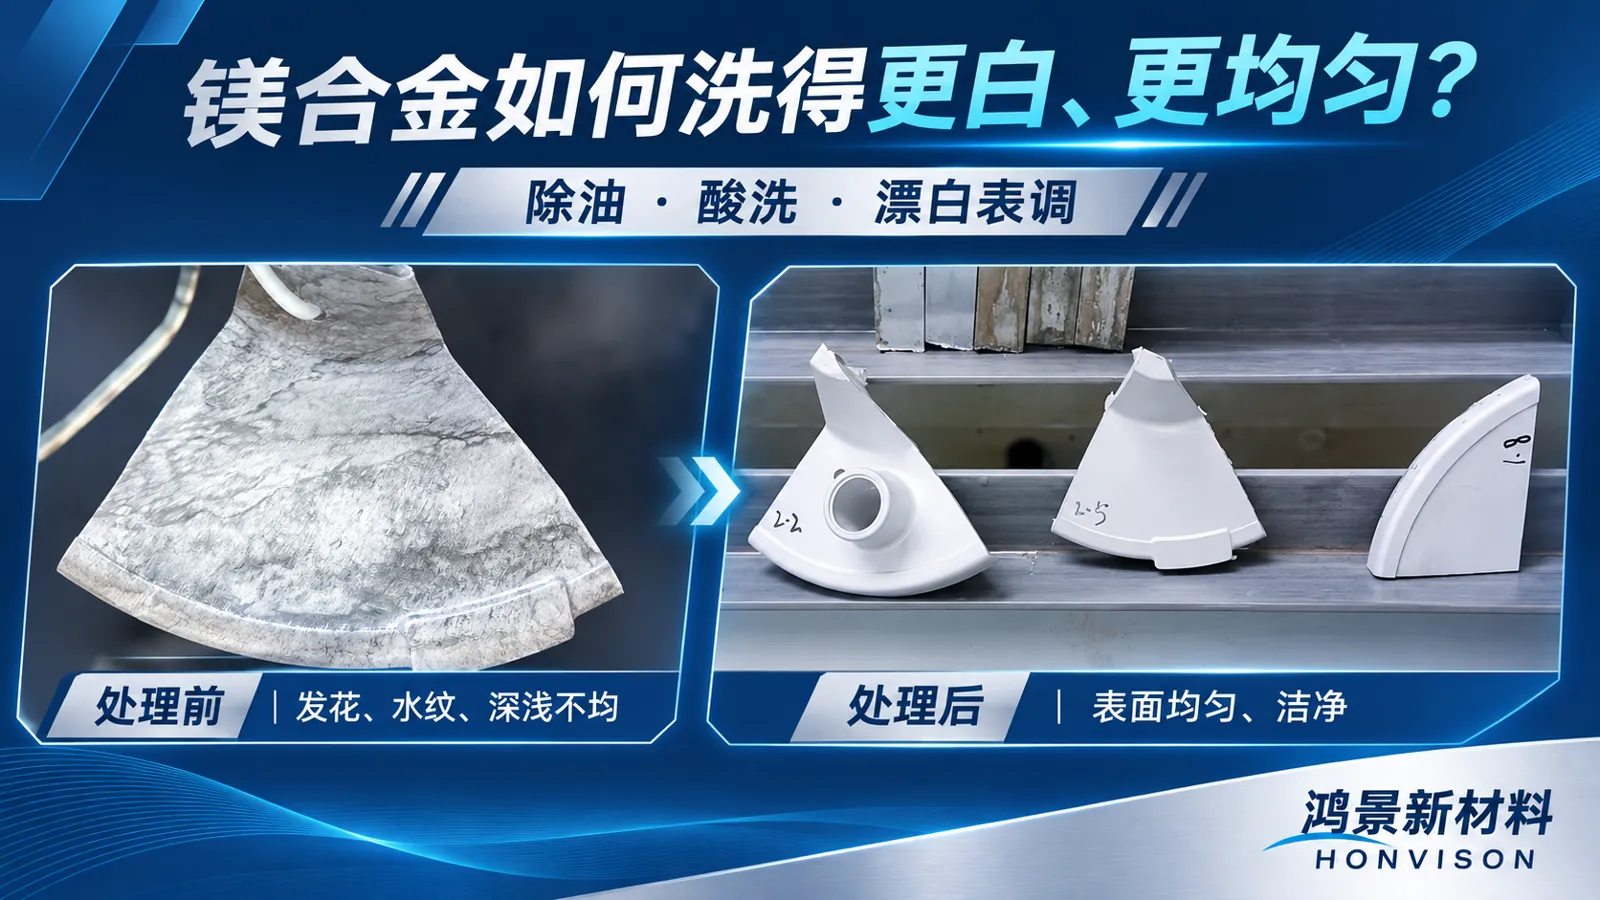
方案以HV_MG_C10脱脂清洗、HV_MG_A20活化/酸洗、HV_MG_B30漂白表调为三个核心模块,先去除有机污染,再处理不稳定氧化层,最后清除酸洗后的黑灰并调节表面。通过分步样板、固定拍照、失重和后续化成验证,建立适合具体牌号与压铸状态的工艺窗口。
直接结论
镁合金发花、水纹和洗不白,建议采用分工明确的三段式前处理:HV_MG_C10负责脱模剂与油污,避免酸洗选择性反应;HV_MG_A20负责轻微蚀刻、活化和表面调节,去除不稳定氧化层;HV_MG_B30负责清理酸洗后的黑灰与疏松残留,使表面趋于均匀银白。三段之间必须充分水洗,并用后续化成和耐蚀结果确认,不能只凭白度验收。
适用条件
适用于压铸镁合金在化成、涂装、电镀或胶粘前的表面准备,尤其适合存在脱模剂、酸洗发花、水纹、黑灰和批次差异的工件。严重压铸孔隙、夹杂、组织偏析和深层腐蚀不属于漂白可修复范围。
验证方法
第一阶段用连续水膜和固定问题位置确认除油;第二阶段用短、中、长时间梯度确定活化窗口,并记录外观、必要的质量变化和结构印;第三阶段比较有无漂白表调后的黑灰、水纹与均匀性。通过后续化成膜、附着力、盐雾或客户规定测试闭环,并在量产挂具上复核低、中、高装载。
证据依据
镁合金前处理研究表明,酸洗会改变表面粗糙度、第二相和电化学状态,合理的碱性调理与酸活化有助于后续膜层均匀生长;处理过度则可能产生微坑和新的不均。用户真实打样照片显示,除油、酸洗与漂白表调组合后,原有发花、水纹和深浅差异明显收敛。
风险与边界
本方案为工艺框架,不提供跨牌号通用浓度、温度和时间,也不承诺仅凭三道前处理即可达到固定盐雾小时数。药液使用、安全、废水和排放应遵循SDS/TDS及当地要求。外观合格后仍需根据用途配置化成、封闭或后续涂层。
方案目标:解决压铸镁合金因脱模剂、油污、氧化层和酸洗残留造成的发花、水纹、黑灰及洗不白,为后续化成提供更均匀的表面。
工艺路线
- HV_MG_C10弱碱脱脂清洗:去除脱模剂、油脂和加工残留,降低后续酸洗的局部反应差异。
- 充分水洗:控制清洗液带入,重点检查筋位、孔位和凹槽。
- HV_MG_A20活化/酸洗:去除不稳定氧化层并调节表面活性,通过时间梯度控制蚀刻和失重。
- 充分水洗:终止酸洗反应,减少后续槽污染。
- HV_MG_B30漂白表调:清理黑灰、挂灰和疏松产物,使表面趋于均匀。
- 末道水洗并及时转序:避免活性镁表面长时间露空,根据项目进入化成和封闭。
对应产品
过程控制重点
| 环节 | 主要判断 | 常见异常 |
|---|---|---|
| 除油 | 连续水膜、无固定拒水点 | 脱模剂残留、局部不反应 |
| 活化/酸洗 | 表面均匀、失重与尺寸可控 | 过蚀、结构印、水纹和粗糙 |
| 漂白表调 | 黑灰减少、同批色差收敛 | 挂灰、局部发花、漂白过度 |
| 水洗转序 | 无残留流痕、及时进入后工序 | 返碱、积液、二次氧化 |
后续工艺
漂白后的表面不是最终防护层。需要耐蚀、涂装或胶粘时,可按目标选择HV_MG_NP60无磷无铬化成、HV_MG_AB40双剂化成,并根据验证结果配置HV_MG_S70复合封闭。
验证方式
同批样品至少保留未处理、现行工艺、优化工艺三组;每次只改变一个变量。外观通过后,继续验证化成均匀性、附着力和耐蚀。完整问题分析见镁合金如何洗得更白、更均匀。
常见问题
方案能否直接照搬参数?
不能。牌号、压铸组织和脱模剂不同,需要用样件建立时间、负荷与水洗窗口。
漂白后是否可以直接做盐雾?
漂白属于前处理,不是完整防护。盐雾目标需要结合化成、封闭或后续涂层验证。
结构印能否完全消除?
工艺可降低表面反应差异,但无法改变严重的压铸组织偏析。固定结构位置反复出现时,应与压铸端共同分析。
参考资料
关联技术文章:https://www.honvision.cn/knowledge/magnesium-alloy-whitening-degreasing-pickling-conditioning 用户提供的镁合金打样前后实拍照片。 Yang HY et al. Coating pretreatment for Mg alloy AZ91D. https://doi.org/10.1016/j.apsusc.2012.02.044