铜保护后为什么要多级DI水洗?白印、花斑和残液怎么来
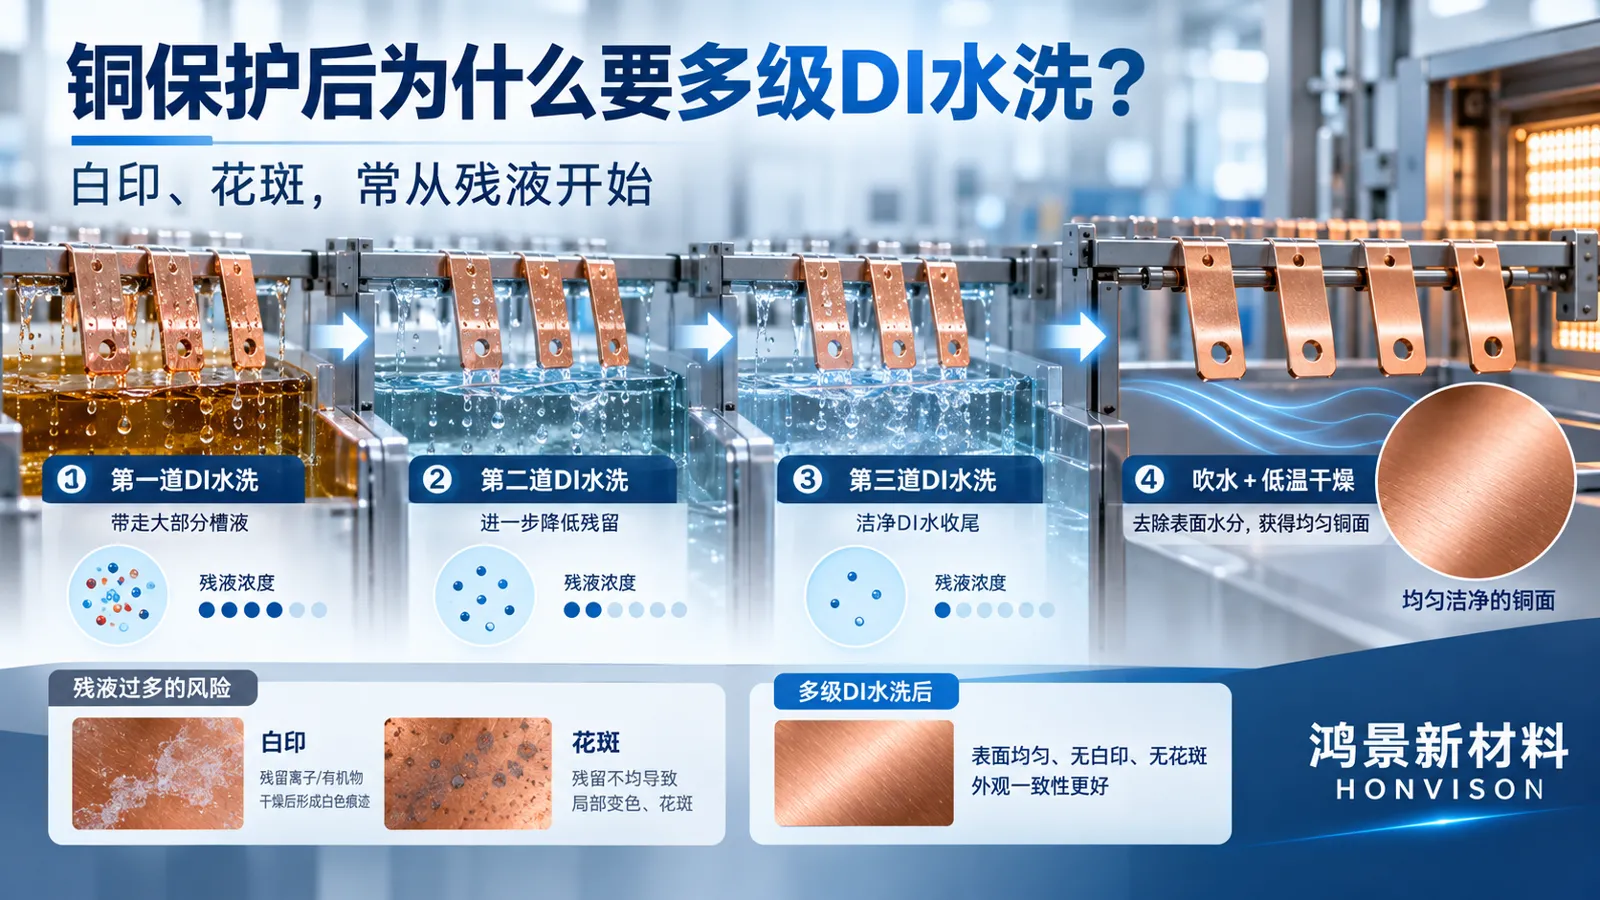
铜保护结束不等于工艺结束。工件表面和孔缝中仍可能带有未反应药液、铜盐及前槽离子;单槽水洗很快会变成稀释药水。多级DI水洗通过逐级降低残液负荷,再配合吹水和及时干燥,减少白印、花斑及后续腐蚀风险。
直接结论
铜保护后采用多级DI水洗,是为了逐级降低工件带出的未反应药液、铜盐和溶解离子,防止这些物质在水滴蒸发后浓缩成白印、花斑或局部腐蚀起点。单槽水洗随着处理量增加会不断累积污染,外观看似清水,实际清洗能力已经下降。正确控制应同时关注水洗级数、逆流或更新方式、末级电导率、工件夹液、转槽时间、吹水和干燥;水洗也不是越久越好,必须遵守具体保护体系的TDS。
适用条件
适用于紫铜、黄铜、铜端子、连接器、冲压件以及PCB/FPC裸铜在有机防变色保护或OSP类处理后的水洗与干燥排查。对水敏感的特殊OSP、超薄膜、复杂盲孔件和后续焊接件,应按产品供应商规定控制水温、时间和机械作用,不能照搬通用级数。
验证方法
同批工件保持清洗、微蚀、保护和干燥条件不变,分别比较现行单槽水洗与二级/三级串联水洗。记录各槽电导率、pH、温度、更新时间、累计处理面积和末级水质;固定光源检查湿态水膜与干燥后白印、花斑。对复杂结构做夹液位置标记;将末级漂洗和吹水后的样品分别进行24小时外观、计划储存/湿热及实际焊接验证。一次只改变水洗路径,避免同时调整保护槽。
证据依据
用户提供的铜面抗氧化保护剂技术资料明确把多级DI水洗和充分干燥列为成膜后的必要步骤。美国EPA的OSP量产案例显示,微蚀后酸液未被水洗充分会改变后续OSP槽pH并造成膜层偏薄,另一个现场通过改善漂洗水质量解决了膜层不均。公开铜钝化研究也常在成膜后用去离子水去除残余钝化液,再进行受控干燥。
风险与边界
白印和花斑不一定全部来自水洗,保护槽气泡、前处理不均、材料组织、硬水、压缩空气带油、烘干温度及包装冷凝也会产生相似外观。高纯DI水并不意味着可以无限延长浸泡或加强超声;部分OSP对水和机械处理敏感,过度漂洗可能影响膜层。文章不规定统一电导率、温度或时间,验收值应根据具体药水TDS和客户产品要求建立。
先说结论:铜件从保护槽出来,膜虽然已经开始形成,工艺却还没有结束。表面、孔位和叠片处仍可能带着未反应药液、铜盐和溶解离子。如果这些东西没有被逐级洗掉,水一蒸发,残留就会在原地浓缩。白印、花斑和局部变色,往往就是这样留下来的。
为什么一槽清水经常洗不干净?
工件出槽时会带出一层液膜。第一批件进入水洗槽,水还能快速稀释表面残液;处理量增加后,水洗槽里的药液和离子不断累积,这槽水会逐渐变成“很稀的保护液”。肉眼看起来仍然透明,不代表残留负荷低。
复杂结构更麻烦。盲孔、折边、叠片和挂具接触点会夹液,同一篮工件不同位置的带出量也不一样。只在一个槽里晃几下,外表冲到了,孔缝里的液体未必完成交换。
多级水洗的目的很直接:第一道承担主要带出负荷,后面的槽逐级降低残留,末级DI水负责把工件带到可稳定吹水和干燥的状态。
白印是怎么形成的?
水滴停留在铜面上时,其中的盐、未反应组分和溶解离子会随着水分蒸发越来越浓。最后水没了,非挥发物留在边缘或水滴中心,形成白色轮廓、雾状斑或局部黏感。
常见路径有四条:
- 保护后残液没有充分漂洗,干燥时直接浓缩;
- 末级水电导率已经升高,却仍按“清水槽”使用;
- 盲孔、折边和叠片处夹液,吹水没有覆盖;
- 工件出水后露空太久,水滴在进入烘箱前已经形成浓缩边界。
所以,白印不一定是保护剂本身析出,也不一定靠提高烘干温度就能解决。残留没有洗掉,烘得越快,只是把痕迹更快固定下来。
花斑为什么常和水洗不均有关?
花斑与“每个位置经历的液体交换不同”有关。迎水面更新快,背水面、孔位和叠片处更新慢;上层工件滴下来的液体又可能落到下层工件上。水洗槽污染后,这种位置差异会更加明显。
美国EPA记录的OSP量产案例里,一个工厂因微蚀后的酸液未被水洗充分,后续OSP槽pH下降,膜层变薄;另一个工厂通过改善漂洗水质量解决了膜层不均。这说明水洗问题不只会在干燥后留下水印,还可能通过带入改变下一槽的化学状态。
保护后水洗虽然位于最后几步,同样会决定未反应组分是否残留,以及干燥后的表面是否均一。
多级DI水洗,每一级分别做什么?
| 位置 | 主要任务 | 重点观察 |
|---|---|---|
| 第一道 | 带走大部分保护槽残液 | 污染上升最快,需关注更新量和工件夹液 |
| 第二道 | 继续降低离子和有机残留 | 检查溢流方向、上下游串液和装载遮挡 |
| 末级DI水 | 提供稳定、低残留的最终表面状态 | 监控电导率、pH、温度及换水/补水记录 |
| 吹水与干燥 | 尽快移除表面自由水 | 检查盲孔、折边、压缩空气洁净度和等待时间 |
“三级”不是所有产线的固定答案。处理量小、结构简单的工件,可能通过合理逆流和更新达到目标;带出量大、盲孔多或外观要求高的产品,则可能需要更多控制。级数只是手段,末级水质和最终结果才是判定依据。
为什么要用DI水?自来水不行吗?
自来水中可能含有钙、镁、氯化物、碳酸盐及其他溶解物。水在铜面干燥后,这些物质可能留下可见痕迹,或增加电子件的离子残留风险。DI水通过去除大部分离子,能降低由水质本身带来的变量。
但DI水也不是“越纯、泡得越久越好”。EPA关于OSP应用的资料记录过用户对水接触敏感性的反馈;不同保护膜对水温、浸泡时间、喷淋压力和超声机械作用的耐受不同。具体水洗方法仍要服从产品TDS。
现场排查,先记录这七项
- 白印什么时候出现:出水就有、吹水后出现,还是烘干冷却后才看见;
- 异常位置:水滴轮廓、孔位、折边、叠片区,还是整面发雾;
- 每槽电导率和pH:不能只看水是否透明;
- 累计处理量:第一篮正常、后面变差,优先看水洗负荷和更新;
- 转槽与露空时间:是否在工件表面发生局部干燥;
- 吹水质量:压力、角度、孔内积水和压缩空气是否带油;
- 干燥与冷却:是否完全干燥,热件是否立即密封造成冷凝。
最省成本的验证方法
取同批同状态铜件,清洗、微蚀、保护和烘干条件全部不变,只调整水洗路径:
- 一组保留现行单槽水洗;
- 一组改为两级水洗;
- 一组使用三级水洗,并记录末级电导率;
- 复杂结构再增加一组,调整工件方向或吹水覆盖,但不改变药液。
每组在固定光源下拍摄湿态和干态外观,记录当天、24小时及计划储存周期的变化。有焊接要求时,同步做实际回流或润湿验证。一次只改水洗,才能判断白印是否真的来自残液。
如果前处理本身存在油污或微蚀不均,应先查看HV_CU_C10 铜材精密清洗剂相关清洗条件,以及铜保护前微蚀排查。水洗能去带出残液,不能替代前处理。
HV_CU_CP01工艺里,水洗应该怎么理解?
HV_CU_CP01 铜材纳米保护剂用于铜面防变色处理。用户提供的技术资料把成膜后的多级DI水洗和充分干燥列为明确工序。这里的重点不是机械套用某个水洗时间,而是保证未反应组分被逐级带走,同时避免过度浸泡或强机械作用损伤膜层。
导入时应把末级水质、工件带出量、吹水和干燥节拍纳入工艺记录。只记录保护槽浓度,不记录水洗状态,后续出现白印很难复盘。
常见问题
最后一道用了DI水,为什么还有白印?
末级是DI水,不等于末级一直合格。要检查电导率、换水频率、上一槽带入、工件夹液以及出水后的吹水和露空时间。压缩空气带油也会形成相似痕迹。
增加水洗时间,能不能解决残留?
不一定。槽水已经污染时,延长时间只是在污染水里多泡一会儿。先改善分级、更新和液体交换,再按TDS控制接触时间。
温水洗是不是一定比冷水洗好?
温水可能帮助降低液体黏度、改善带出和后续干燥,但也可能影响某些保护膜。是否使用、温度多高,要以具体产品资料和样品验证为准。
铜保护后可以用超声波水洗吗?
不能一概而论。超声可改善盲孔和夹缝中的液体交换,也可能对水敏感或结合较弱的薄膜产生影响。应先做低强度、小批量对照,并验证保护和焊接结果。
电导率合格,就能保证没有花斑吗?
不能。电导率主要反映水中离子导电能力,不能完整代表有机残留、颗粒、细菌或局部夹液。它适合作为过程监控指标,仍要结合外观和性能测试。
问题件怎么诊断?
提供铜材牌号、工件结构、保护体系、水洗槽数量、每槽电导率与pH、转槽时间、吹水和干燥方式,以及白印或花斑的位置照片。鸿景新材料可按同批样品比较不同水洗路径,先判断是残液、水质、夹液还是干燥问题。
参考资料
参考资料
1. 用户提供的《铜面抗氧化保护剂 GP308》技术资料(内部工艺资料,2026)。 2. U.S. EPA, Implementing Cleaner Printed Wiring Board Technologies: Surface Finishes, EPA 744-R-00-002, 2000. https://nepis.epa.gov/Exe/ZyPURL.cgi?Dockey=200013XU.TXT 3. U.S. EPA, Aqueous and Semi-Aqueous Alternatives for CFC-113 and Methyl Chloroform Cleaning of Printed Circuit Board Assemblies. https://nepis.epa.gov/Exe/ZyPURL.cgi?Dockey=2000E5TK.TXT 4. Research on Chromium-Free Passivation and Corrosion Performance of Pure Copper. Materials, 2025. https://doi.org/10.3390/ma18194585