铜件清洗后还有油膜和水印,清洗剂应该怎么选?
铜件洗不净不一定是清洗剂浓度不够。油污类型、铜材敏感性、温度、超声波死角、装载方式和漂洗共同决定清洁度。
直接结论
铜件清洗后仍有油膜或水印,应先区分“油污没有去掉”和“清洗剂或硬水残留”两类问题。正确选型要同时匹配油污类型、铜材敏感性、清洗设备和后续工序,并通过水膜、白布擦拭和对照打样验证,不能简单持续加浓清洗剂。
适用条件
适用于铜及铜合金冲压件、连接器、小五金件在化学抛光、保护、焊接或电镀前的浸泡和超声波清洗。
验证方法
清洗前记录油污来源;设置不同浓度、温度和时间的对照组;清洗后观察连续水膜、白布擦拭残留和干燥水印;再进行抛光或保护小试,比较表面均匀性。
证据依据
依据铜片清洗—抛光—保护工艺中的前处理要求及现场常用清洁度判定方法。
风险与边界
铜合金成分、表面粗糙度和油品配方不同,参数不能直接通用。强碱、长时间或高温处理可能造成铜面变色;精密电子件还需验证离子残留和后续焊接性能。
先判断:是油没洗掉,还是残留造成的假油膜
清洗后的铜件如果出现缩边、挂水或彩虹状痕迹,可能是油膜,也可能是表面活性剂、硬水盐或漂洗不充分留下的残留。直接提高浓度,往往会让漂洗负担更大。
影响铜件清洗效果的五个变量
- 油污类型:冲压油、切削液、防锈油和抛光蜡需要不同的清洗能力。
- 铜材状态:紫铜、黄铜以及热处理后的铜面,对碱度和温度的耐受不同。
- 温度与时间:升温可改善油污分散,但过高温度或过长时间可能导致铜面变色。
- 超声波与装载:工件叠放、盲孔和网篮遮挡会形成清洗死角。
- 漂洗水质:漂洗不足或硬度高,会在干燥后形成水印。
HV_CU_C10的定位
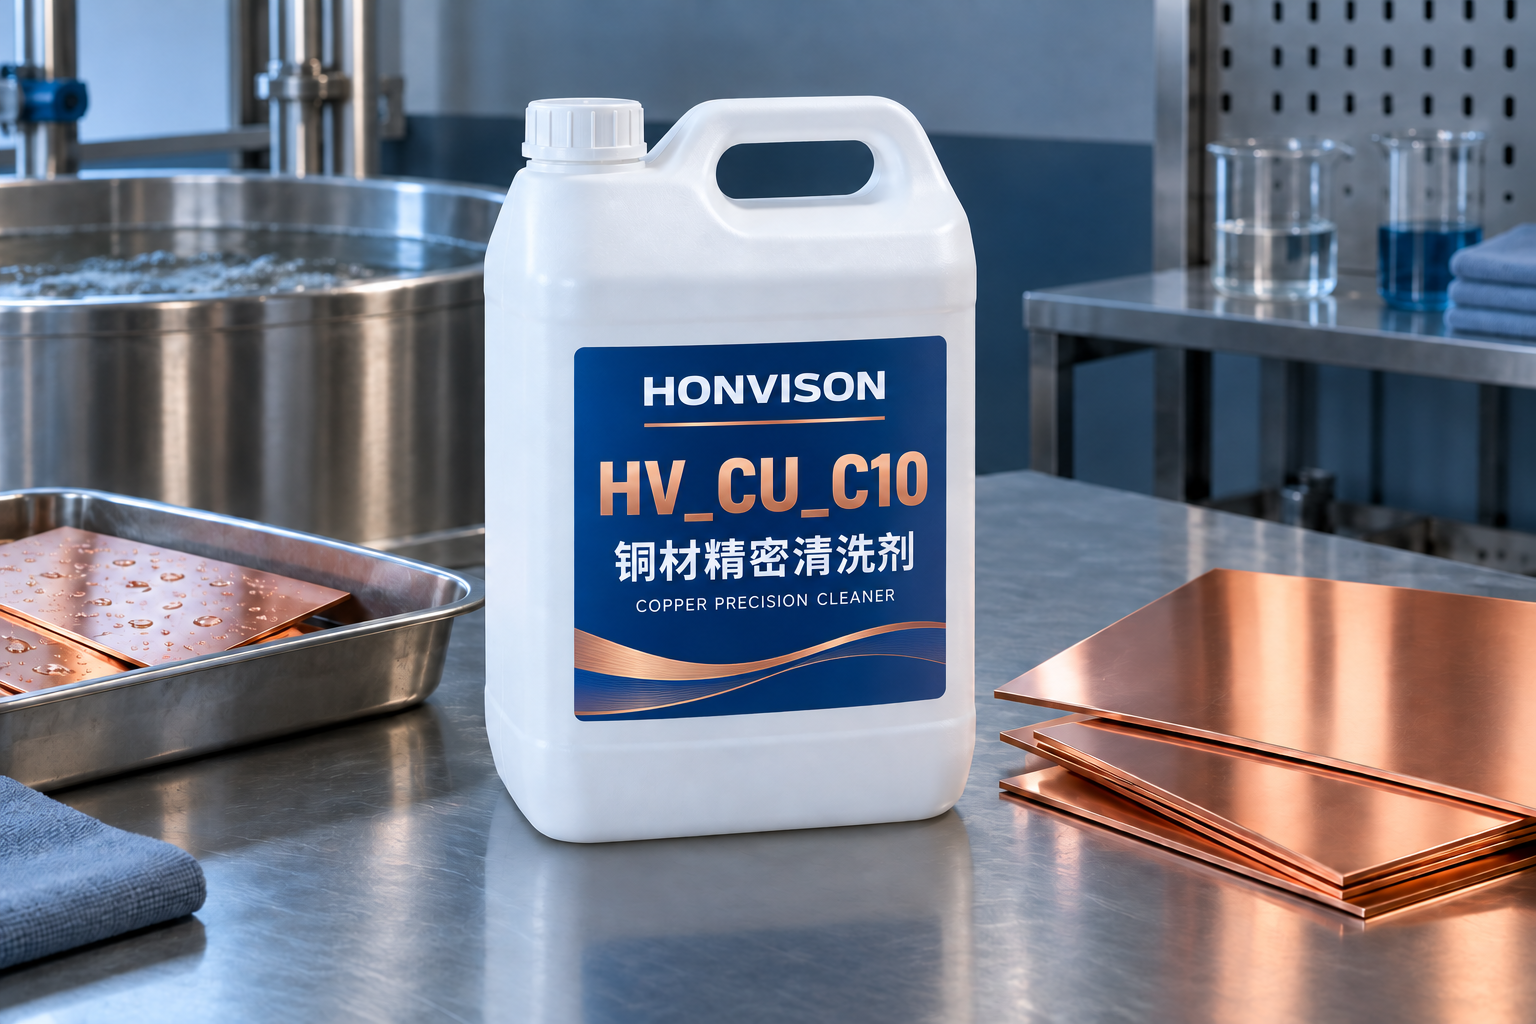
HV_CU_C10 铜材精密清洗剂用于铜件抛光或保护前的精密除油,可配合浸泡和超声波设备。它的目标不是追求强腐蚀性,而是在有效去油的同时降低对铜面外观的干扰。
建议怎样做小试
以50—60℃、3—6分钟作为第一轮验证窗口,分别设置低、中、高三个工作浓度。每组保持相同的装载量和超声条件。清洗后先观察水膜是否连续,再用洁净白布擦拭,并在同样条件下干燥检查水印。最后将合格工件进入同一批抛光或保护液,比较后续工序稳定性。
什么时候不应该继续加浓
如果清洗槽泡沫持续增加、漂洗后仍滑腻、工件干燥后白斑增多,说明问题可能已经从去油能力转向带出和漂洗。此时应检查槽液污染负荷、补水方式和漂洗级数,而不是继续补加清洗剂。
参考资料
鸿景铜片化学保护处理工艺方案 HV_CU_C10 铜材精密清洗剂产品说明